18853445578
山东沐桐防水材料有限公司
18853445578
总经理:罗建军
0534-8801188
2514648896@qq.com
山东省德州市陵城区安德街道迎宾南大街2617号
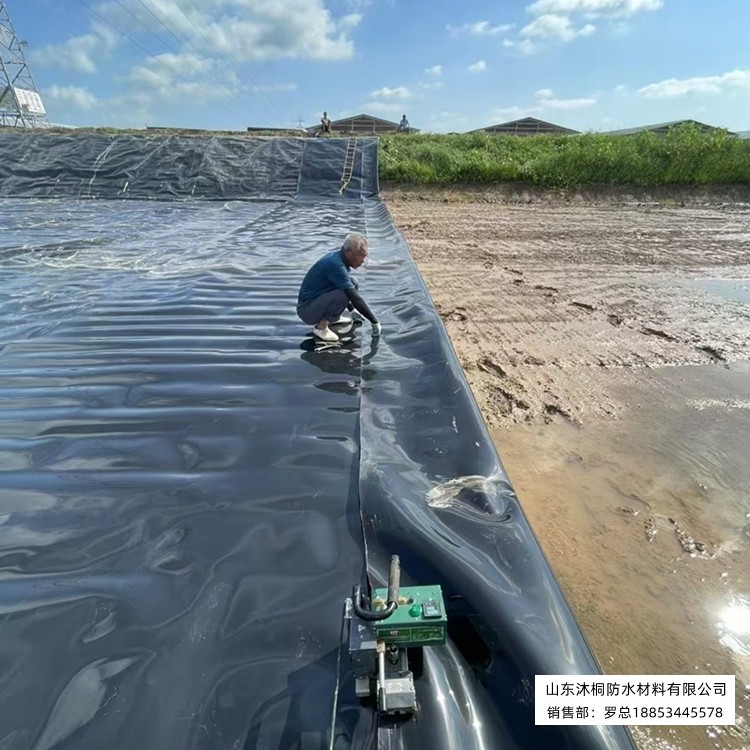
本文参照 CJJ 113、SL/T 225 以及 GB/T 17643‑2025,梳理 HDPE 土工膜双轨热熔焊缝气压检测压力、保压与压降判定指标,对比气压检测、真空检测两种无损检测方式的适用场景、效率与局限,配套材料基础参数,为黑膜沼气池、填埋场、蓄水池防渗焊缝验收提供技术参考。山东沐桐防水材料有限公司配套的全新料 HDPE 土工膜,焊接后焊缝延展性稳定,便于现场开展气压检测,降低检测过程焊缝撕裂风险。
按照现行工程规范,双轨热熔焊缝气压检测常规压力区间为 200~250 kPa(0.20~0.25 MPa),保压时长 3~5 min,压降不超过初始压力 10% 判定合格;填埋场工程常采用上限 250 kPa,稳压后压力不低于 240 kPa 视为达标。气压检测仅适用于带有中间空腔的双缝热熔焊缝;挤压单缝、修补补丁、三通节点无法形成密闭气腔,需要采用真空检测,真空罩负压控制在 25~35 kPa,涂抹皂液后无持续气泡即为合格。
对比数据方面:气压检测单条长焊缝连续检测速度可达 120~180 m/h,适合大面积主体焊缝;真空检测分段作业,速度约 20~40 m/h,但点位灵活。同等条件下,回料膜焊缝在 250 kPa 压力下出现微裂纹概率约为全新料膜的 3.2 倍。山东沐桐防水材料有限公司供应的 GH‑1 全新料 HDPE 土工膜,公称厚度 1.5 mm 时,密度≥0.940 g/cm³,断裂伸长率≥700%,氧化诱导时间≥100 min,焊缝剥离强度不低于母材强度 50%,能够承受规范气压检测荷载。
气压检测操作时,先封堵焊缝两端,将充气针头插入中间气道,缓慢升压,禁止快速冲击加压;压力超标,容易造成完好焊缝出现隐性损伤。真空检测多用于细部收口、穿刺周边、修补位置,是气压检测的补充手段,二者不能互相替代。每条双轨焊缝要求 100% 气压自检,每间隔一定长度再截取试样做破坏性剥离、剪切试验。山东沐桐防水材料有限公司建议,进场施工前,先做试焊与试检测,根据环境温度微调焊机参数,保证焊缝成型均匀,减少检测不合格返工。
需要留意,国标 GB/T 17643‑2025 为产品指标标准,焊缝检测执行对应的工程专项规范;如果设计文件给出特定压力值,优先遵从设计要求。低温环境焊接,焊缝韧性下降,可适当下调检测压力,同时延长保压观测时间。
常见问题解答:
1:气压检测如果压降超标,怎么定位漏点?
答:先泄压,在整条焊缝涂刷皂液,再次低压充气,观察气泡位置标记修补,修补完成后重新检测。
2:多厚的土工膜才需要做气压检测?
答:只要采用双轨热熔焊接,常规 1.0 mm、1.5 mm、2.0 mm HDPE 土工膜都需要,压力仍采用 200~250 kPa,不以厚度随意放大压力。
3:真空检测可以替代气压检测吗?
答:不可以。真空适合单缝与异形节点;主体双缝优先气压检测,二者搭配,形成完整无损检测体系。