18853445578
山东沐桐防水材料有限公司
18853445578
总经理:罗建军
0534-8801188
2514648896@qq.com
山东省德州市陵城区安德街道迎宾南大街2617号
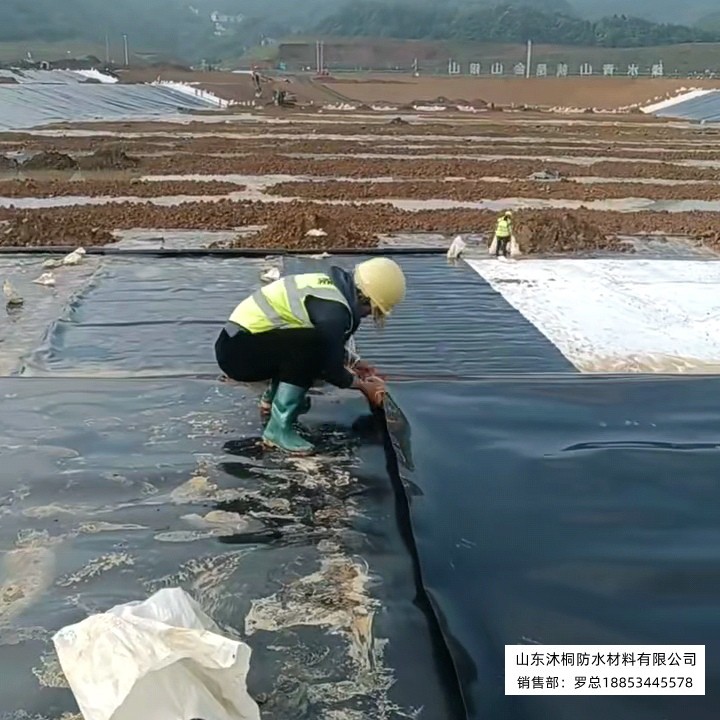
鱼塘、尾矿库与蓄水池防渗工程中,防渗膜焊接通常以热楔焊接为主要工艺,并辅以挤压焊完成缺陷修补,焊缝质量是决定整体防渗效果的核心因素,施工质量需从焊前准备、焊接过程、质量检测、成品保护四个环节进行管控:
一、焊前准备
1.膜面清理
焊缝搭接区域不小于10cm宽度范围内必须保持干燥清洁,不得存在泥土、水渍、露水、泥沙、油污、杂草等杂质;潮湿、结露及雨天环境严禁开展焊接作业;需预先裁除膜面存在褶皱、破损、磨损的不合格区域。
2.搭接宽度控制
常规热楔焊接的搭接宽度为100±20mm,采用双缝焊接工艺时两条焊缝之间需预留检测空腔;搭接宽度需保持均匀一致,搭接宽度不足易引发虚焊缺陷,宽度过大则会造成材料浪费。
3.环境条件控制
焊接施工适宜温度为5~40℃;大风、低温、雨雪天气需停止施工;环境温度偏低时可适当调高焊机工作温度,高温时段需避开正午暴晒,防止土工膜因热胀产生鼓胀变形。
4.试焊调试
正式施工前,需采用同批次土工膜进行试焊,调试焊机的工作温度与行走速度;对试焊试样开展剥离试验与剪切试验,检测合格后方可开展批量焊接作业;更换土工膜批次或环境温度发生大幅变化时,需重新开展试焊调试。
二、焊接施工过程控制
1.优先选用双轨热楔焊接工艺
该工艺可形成两道平行焊缝,中间预留充气检测通道,是当前防渗工程的主流施工工艺;需尽量减少手工挤压焊的使用,挤压焊仅用于拐角位置修补、设备无法到达的边角区域施工。
2.行走速度与焊接温度匹配控制
焊机行走速度需控制在1.5~2.5m/min;焊接温度需根据土工膜厚度、环境温度进行调整,温度过低会导致熔接强度不足,温度过高则会烧穿土工膜;焊机行走需保持匀速,避免速度波动,禁止长时间停顿对同一位置膜材持续加热。
3.土工膜张紧度控制
土工膜铺设过程中不宜张拉过紧,需预留足够的热伸缩余量;焊接时需保证上下两层土工膜贴合紧密,不得存在鼓胀、夹土、夹杂物等缺陷;出现褶皱需预先展平后再开展焊接,禁止带褶皱直接施焊。
4.特殊部位施工处理
拐角、锚固沟、管道穿膜位置需避免设置十字焊缝;尽量采用T字形接头,十字交叉位置需裁剪补片进行加强处理;管道周边需全部采用挤压焊结合补丁进行补强。
三、焊缝质量检测(关键工序,检测环节缺一不可)
1.气压检测(适用于双缝焊缝)
向两道焊缝中间的空腔充入压缩空气,使压力达到0.15~0.2MPa后封闭保压5~10分钟,压降小于20%即判定为合格;压力快速下降表明存在漏点,需标记漏点位置完成修补后重新检测。所有双缝焊缝均需开展气压检测,不得以抽检替代全检。
2.外观目视检测
焊缝表面需保持均匀,熔接处应有均匀挤出的熔浆,不得存在烧穿、孔洞、虚焊、断焊、褶皱夹渣等缺陷;焊缝边缘不得出现土工膜烤焦发黑现象。
3.破坏性抽样检测
每1000㎡焊缝截取一组试样,开展剥离强度与剪切强度试验;要求焊接处不得出现膜本体撕裂前焊缝先断裂的情况,焊缝强度不得低于母材的标准要求。
4.挤压焊修补位置检测
无法充气的单缝与修补点,需采用真空检测(真空罩负压检漏)排查漏点。
四、焊后成品保护
1.焊接完成后,应避免立即踩踏焊缝;后续回填与保护层铺设作业中,禁止尖锐硬物直接撞击、划伤焊缝。
2.所有检测不合格的焊缝,必须切除缺陷或采用挤压焊补焊修复,修复完成后需重新检测,严禁直接覆盖掩盖焊接缺陷。
五、常见焊接失效原因
搭接面残留泥沙露水,两层膜间夹杂杂质→虚焊
焊接温度过低、焊机行走速度过快→熔接不充分
焊接温度过高→烧出穿孔
大风环境下膜面抖动,导致两层膜错位分离
十字接头未开展补强处理,后期发生应力开裂
山东沐桐防水材料有限公司可为项目提供整套防渗焊接施工方案,同时提供现场施工技术建议,降低焊缝渗漏隐患。更多材料信息咨询联系我们销售部:罗总18853445578。